 全国服务热线
公司新闻
不用套丝、不用焊,轴向冷挤压套筒为什么成了赶工期项目的新选择?
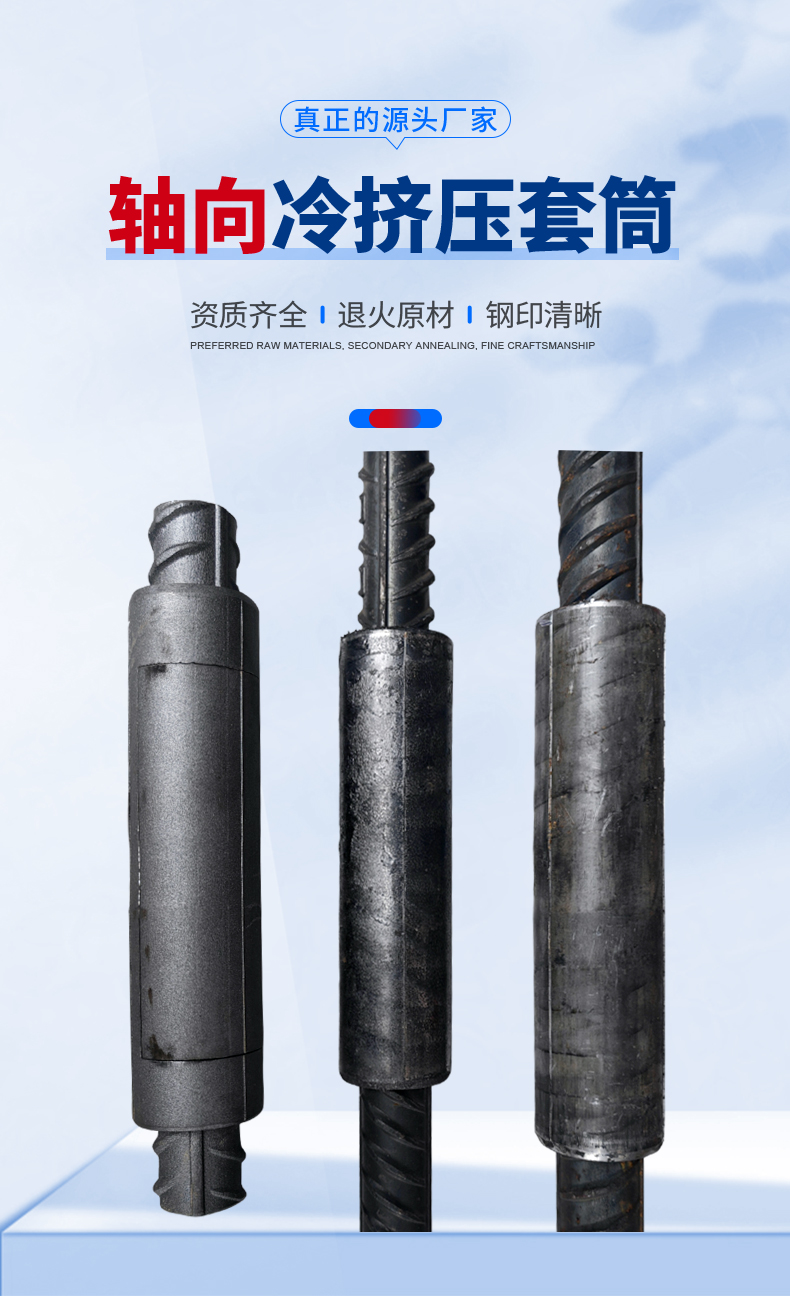
赶工期的建筑工地里,钢筋连接环节往往是蕞容易拖慢节奏的一环:直螺纹套筒要提前车丝、保护丝头,稍有磕碰就拧不上;焊接要等持证焊工,受天气、明火管控限制大;传统径向冷挤压设备笨重,狭小区域根本下不去手。近两年,一种“不用套丝、不用焊”的钢筋连接方案快速走红,它就是轴向冷挤压套筒。
它的连接逻辑:靠机械咬合,不靠螺纹不靠焊
轴向冷挤压套筒的传力逻辑非常纯粹:把两根待连接的钢筋直接插入专用钢制套筒,再用配套的轴向液压设备顺着钢筋轴线方向,从套筒两端往中间推挤,让套筒发生均匀的塑性变形,内壁牢牢咬住钢筋的横肋,完全依靠机械咬合传递拉力。
整个过程里,钢筋端头不需要提前套丝,不需要打磨丝牙,也不需要用电焊机高温熔接,只要钢筋端部平齐、没有严重变形,就能直接插入套筒开始作业。这也意味着,它完全避开了传统工艺里几个蕞容易出问题的环节:没有丝头磕碰报废的麻烦,没有焊接质量受焊工水平影响的不稳定,也不用在禁火区域申请动火审批。
三个“赶工期友好”的特点,戳中项目痛点
很多赶进度的项目选择轴向冷挤压套筒,核心原因是它几乎把施工环节的“卡点”都解决了。
一是对前置工序的要求极低。直螺纹套筒需要提前在加工区把每一根钢筋的丝头加工好、套上保护帽,再运到现场对位拧接,一旦现场排布有变动,丝头尺寸不对就很难调整。轴向冷挤压套筒完全没有这个限制,钢筋运到现场切平端头就能直接作业,临时调整布筋节奏也不会出现大量丝头报废的情况。
二是狭小空间不卡壳。传统径向冷挤压的挤压钳要从套筒侧面环向施压,梁柱节点里钢筋排布密集的位置,根本找不到侧向空间下钳。轴向冷挤压设备顺着钢筋轴线方向作业,不需要额外预留侧向操作空间,哪怕是钢筋笼内部、隧道初支的密集钢筋区,也能顺利就位完成挤压。
三是单人就能高 效作业。传统径向冷挤压至少需要2-3人配合,一人扶设备、一人对位钢筋,大直径钢筋还要额外有人辅助稳定机身。轴向冷挤压的配套工具轻量化之后,一名工人就能完成钢筋对位、套筒固定、挤压成型全流程,单根钢筋的连接速度比传统径向工艺快一倍以上,同样的作业面,人力投入少一半,施工节奏自然能提上来。
现场质量管控,抓住这几点就够了
不少刚接触轴向冷挤压套筒的项目,蕞担心的是现场验收能不能过关。实际上只要抓住几个核心控制点,质量管控的难度比很多工艺都低:
插入深度必须达标:每一个规格的轴向冷挤压套筒都有明确的钢筋插入深度标识,作业前要确认钢筋顶到套筒中间的限位位置,避免插入不足导致咬合长度不够。
挤压顺序不能乱:严格从套筒两端向中间推进,套筒中间两根钢筋的对接区域*不能挤压,否则会直接破坏钢筋端头的受力状态。
设备严禁混用:轴向冷挤压的液压设备、压模和普通径向冷挤压产品完全不通用,混用设备会导致套筒变形量不足,接头强度达不到标准要求。
验收标准对应准确:轴向冷挤压套筒的检测和验收要按照T/CECS 1282—2023的规范要求执行,不能直接套用直螺纹或径向冷挤压的验收参数。
对于工期紧、工况复杂、对现场安全管控要求高的项目来说,轴向冷挤压套筒的普及,本质上是给钢筋连接提供了一个“少工序、少依赖、少卡点”的新选项。不用在丝头加工、动火审批、多人协同上耗费过多精力,就能稳定拿到一级接头的力学性能,这也是它越来越多走进重点工程现场的核心原因。
景县达因机械有限公司
地址:河北省景县安陵镇工业区
电话:18632800123
官网:http://www.18617956666.com
选择达因,就是选择一份经得起时间考验的连接承诺!
- 上一篇:钢筋冷挤压套筒施工连接优势有哪些?
- 下一篇:没有了
 【微信沟通】
 【微信公众号】